
01
Lectura del plano
Validamos geometría, tolerancias y espesor antes de programar. Si el plano tiene un riesgo de manufactura, lo señalamos primero.
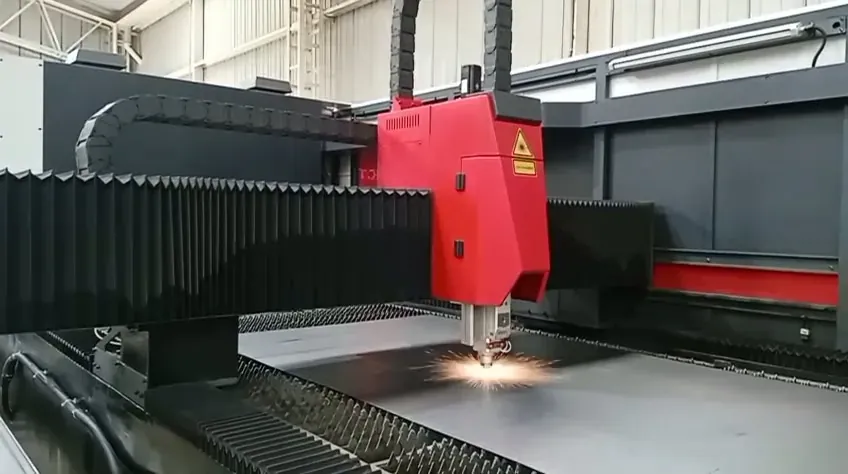
El láser no improvisa: sigue el plano. Programamos, anidamos y calibramos cada trabajo para que la pieza número mil sea idéntica a la primera, con canto limpio y sin retrabajo.
±0.1 mm
Tolerancia dimensional típica
Sin rebaba
Canto listo para doblez o soldadura
1 a 20 mm
Rango de espesor en acero
100%
Repetibilidad pieza a pieza
Cómo lo hacemos
Validamos geometría, tolerancias y espesor antes de programar. Si el plano tiene un riesgo de manufactura, lo señalamos primero.
Anidamos las piezas para aprovechar al máximo cada lámina: menos desperdicio, menos costo por pieza.
Potencia, velocidad y gas de asistencia definidos por material y espesor para obtener canto limpio y sin rebaba.
Medimos la primera pieza y muestreamos por lote. Lo que sale de planta coincide con el plano.
En planta
Eficiencia